1. Демонстрация результатов (до и после)
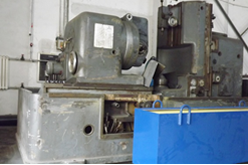 | 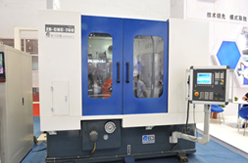 |
| ZB700 до ремонта | ZB700 После изготовления |
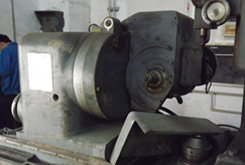 | 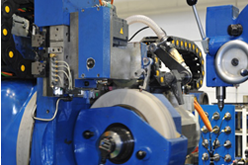 |
| ZB700 Перед изготовлением шлифовального шельфа | ZB700 После изготовления шлифовальной рамы |
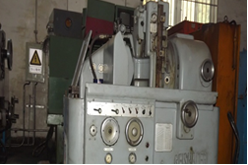 | 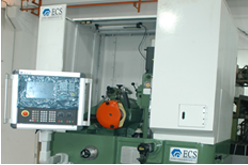 |
| NZA червячный шлифовальный круг | Устройство NZA для измельчения зубов |
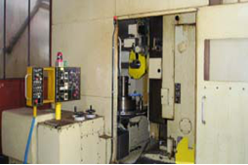 | 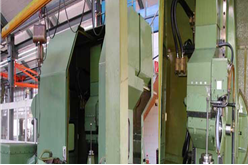 |
| 7NILES 1500 Перед изготовлением | 7NILES 1500 После изготовления |
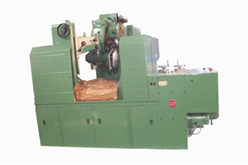 | 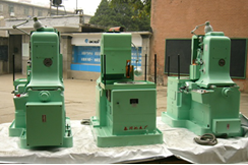 |
| Модернизированный Y7163 | Модернизированный Y7654 |
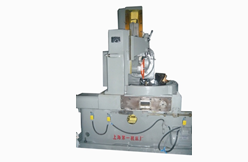 | 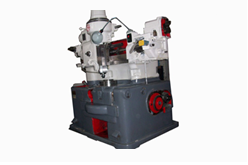 |
| Модернизированный Y7150 | Построенный Y54 |
 |  |
| Обновленный NCV510 | Обновленный Hoffler630 |
Процесс повторного изготовления червячного шлифовального круга делится:
Часть шлифовальной рамы: секция шлифовальной рамы использует иностранный двигатель большой инерции для прямого привода шлифовального шлифовального шлифовального круга, для достижения системы шпинделя легкого, плавного, надежного управления скоростью работы (регулировка поворота 0 - 2000), отделочная часть использует сервомотор и высокоточную машину замедления, может легко формировать двухголовый до многоголового шлифовального круга.
Часть рамы: первая часть, опора шпинделя рамы детали с использованием высокоточной конструкции поддержки подшипника качения, так что жесткая конструкция шпинделя детали и несущая способность значительно улучшились; Вторая часть использует одноступенчатое замедление шестерни, сервомотор с прямым приводом шпинделя для точного вращения без зазора, для точного измельчения зубов обеспечивает короткую и надежную платформу передачи.
Гидравлическая система: первая часть, привод движения рамы (ось Z), с использованием принципа линейного привода двигателя, с использованием электрогидравлического линейного приводного модуля двигателя для управления электрогидравлическим пропорциональным клапаном, приводом гидравлического цилиндра. Во второй части обратная связь положения использует высокоточную обратную связь с длинной решеткой, что делает движение оси Z более плавным и надежным, а скорость движения не регулируется экстремально, надежно контролирует положение вверх и вниз и среднее положение остановки в режиме реального времени, чтобы обеспечить поддержку высокоточного измельчения зубов.
Электрическая система управления: управление с помощью системы Siemens 840D, которая увеличивает функцию зубчатой формы с ЧПУ; Непрерывное тангенциальное смещение функция шлифования и т.д. Реально реализовано управление 5 - осевой связью, ось Z, ось Y (ось тангенциального смещения) высокоточное сопровождение, для достижения цели точного шлифования зуба, ось X (ось подачи шлифовальной рамы). Может перемещаться по оси Z для интерполяционного движения, тем самым достигая произвольной практики зуба с ЧПУ. Использование червячного шлифовального круга с ЧПУ может обеспечить легкую формовку двухголового или трехточечного шлифовального червячного штока, экономичную реализацию многозубых, маломодульных зубчатых деталей с высокой точностью шлифования.
2 Классический тематический анализ
Пример 1:
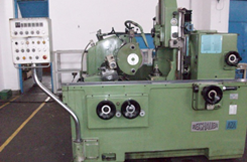
AZA蜗杆砂轮磨齿机再制造前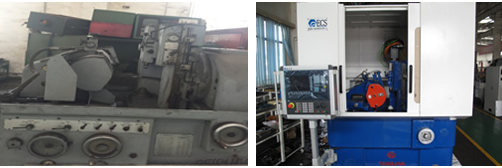
AZA червячный шлифовальный круг после изготовления
Перед восстановлением:
1. Ремонт шлифовального круга и шлифование деталей требуют установки коммутационного подвесного колеса, длинной цепи передачи, сложного расчета подвесного колеса, большой ошибки, низкой эффективности обработки.
2 Без многоголового шлифовального круга.
3. тангенциальное смещение вручную.
Гидравлическая система является нестандартной и помещается внутри станка.
5. шпиндель шлифовального круга имеет конструкцию скользящего подшипника.
6, Модуль: 0.5 - 6 Количество зубов: 12 - 256
Точность обработки 7 класс.
После изготовления:
1. Использовать Siemens 840D системы ЧПУ 6 - осевое сервоуправление, отменить исходный модуль станка, зубчатое разделение, дифференциальное коммутационное подвесное колесо, сократить цепь передачи, чтобы уменьшить ошибку передачи, повысить эффективность обработки.
2. Автоматическая отделка формы зуба и внешнего круга любого модуля шлифовального круга; Автоматическая отделка многоголовых шлифовальных кругов; Многоточечное шлифование;
3.Непрерывное смещение шлифовки; Настройка зубов с ЧПУ; Автоматический цикл шлифования; Ручной цикл шлифования.
4, использование стандартных гидравлических элементов наружной жидкой станции, удобной для обслуживания и ремонта.
5, шлифовальный круг и шпиндель детали с использованием конструкции подшипника качения, чтобы облегчить техническое обслуживание и ремонт.
6, Модуль 0.2 - 6 Количество зубов: 7 - 300
Точность обработки может быть стабилизирована на уровне 5, а часть точности может достигать уровня 3.
8. Повышение эффективности обработки до переработки на 50%.
9, с полным защитным экраном, устройством для всасывания тумана со статической точкой.
Пример 2:
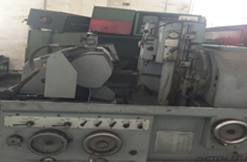 | 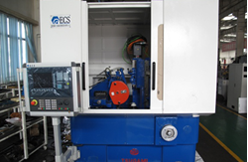 |
| Японский Т - G300 перед переделкой | Японский Т - G300 после реконструкции |
Японский червячный шлифовальный станок T - G300
Перед восстановлением:
1. Ремонт шлифовального круга и шлифование деталей требуют установки коммутационного подвесного колеса, длинной цепи передачи, сложного расчета подвесного колеса, большой ошибки, низкой эффективности обработки.
2. Нет автоматического цикла шлифования, нет функции шлифования многоголового шлифовального круга.
3. тангенциальное смещение вручную.
Гидравлическая система является нестандартной и помещается внутри станка.
5. шпиндель шлифовального круга имеет конструкцию скользящего подшипника.
6, Модуль: 0.5 - 5 Количество зубов: 12 - 256
Точность обработки 7 класс.
После изготовления:
1. Использовать Siemens 840D системы ЧПУ 6 - осевое сервоуправление, отменить исходный модуль станка, зубчатое разделение, дифференциальное коммутационное подвесное колесо, сократить цепь передачи, чтобы уменьшить ошибку передачи, повысить эффективность обработки.
2. Автоматическая отделка формы зуба и внешнего круга любого модуля шлифовального круга; Автоматическая отделка многоголовых шлифовальных кругов; Многоточечное шлифование;
3.Непрерывное смещение шлифовки; Настройка зубов с ЧПУ; Автоматический цикл шлифования; Ручной цикл шлифования.
4, использование стандартных гидравлических элементов наружной жидкой станции, удобной для обслуживания и ремонта.
5, шлифовальный круг и шпиндель детали с использованием конструкции подшипника качения, чтобы облегчить техническое обслуживание и ремонт.
6, Модуль 0.2 - 6 Количество зубов: 7 - 300
Точность обработки может быть стабилизирована на уровне 5, а часть точности может достигать уровня 3.
8. Повышение эффективности обработки до переработки на 50%.
9, с полным защитным экраном, устройством для всасывания тумана со статической точкой.